Fragen Sie einen Anlagenmanager, wie ein Kegelbrecher funktioniert, und die kurze Antwort ist einfach: Steine werden zwischen einer festen konkaven Auskleidung und einem beweglichen Mantel zerkleinert. Diese Antwort ist richtig, aber sie sagt Ihnen nicht, warum ein Kegelbrecher so weit verbreitet ist, warum eine Maschine gut geformte Zuschlagstoffe produziert, während eine andere flockiges Material produziert, oder warum Ihre Strom- und Verschleißkosten steigen können, ohne dass sich an der Maschine sichtbare Veränderungen ergeben. Das Funktionsprinzip ist nicht kompliziert, das Endergebnis hängt jedoch von einer Kette mechanischer und betrieblicher Details ab: exzentrischer Wurf, Einstellung der geschlossenen Seite, Zufuhrverteilung, Brechkammerprofil, Geschwindigkeit und Zustand der Auskleidung.
Ein Kegelbrecher verdichtet Material in einer Brechkammer. Der Mantel ist auf der Hauptwelle befestigt und das untere Ende der Hauptwelle sitzt in einer Exzenterbuchse. Wenn sich der Exzenter dreht, kreist die Welle. Der Mantel bewegt sich immer und immer wieder auf der einen Seite näher an die Konkavität heran und auf der gegenüberliegenden Seite weiter weg. Diese kontinuierliche Kreiselbewegung verändert das Volumen in der Brechkammer, sodass das Material zusammengedrückt, gebrochen und nach unten fällt, bis die Partikel klein genug sind, um durch die Bodenöffnung ausgetragen zu werden.
Das Funktionsprinzip des Kegelbrechers in einfachen Worten
In einem Satz: Ein Kegelbrecher ist ein Kompressionsbrecher. Es drückt Gestein zwischen zwei Oberflächen, bis das Gestein bricht. Dies unterscheidet sich von einem Prallbrecher, der das Gestein gegen eine Stahlplatte oder einen Felsvorsprung schleudert, und von einem Backenbrecher, bei dem eine einzelne bewegliche Backe gegen eine feste Backenplatte eingesetzt wird.
Der Schlüssel ist das Wort „gyrates“. Der Mantel dreht sich nicht um seine eigene Achse. Es bewegt sich auf einer Kreisbahn um die Mitte der Maschine. Stellen Sie sich den Kreisel eines Kindes vor, der wackelt: Der Kreisel dreht sich, aber sein Mittelpunkt zeichnet einen Kreis. Die gleiche Bewegung findet im Inneren eines Kegelbrechers statt.
Wenn sich der Mantel in Richtung der Konkavität bewegt, wird der Spalt kleiner und das Gestein wird zwischen den beiden Manganstahlauskleidungen komprimiert. Beim Wegwandern des Mantels öffnet sich der Spalt und das zerkleinerte Material kann nach unten fallen. Der Stein wird niemals von einem einzigen heftigen Schlag erfasst; Es erhält viele kleine Kompressionshübe, während es von der Oberseite der Kammer nach unten wandert.
Durch diese wiederholte Komprimierung entsteht ein Mechanismus, den Ingenieure als Zwischenpartikelbruch oder Schichtzerkleinerung bezeichnen. Die Partikel werden in der Brechkammer gegeneinander gedrückt, nicht nur gegen die Auskleidungen. Die Schichtzerkleinerung ist einer der Gründe dafür, dass ein Kegelbrecher ein kubischeres Produkt produzieren kann als ein Backenbrecher. Die Schichtzerkleinerung funktioniert jedoch nur, wenn die Brechkammer einigermaßen voll ist. Wenn der Brecher „ausgehungert“ ist, fallen die Steine auf den Mantel und springen herum, was den Verschleiß der Auskleidung erhöht, die Leistungsschwankungen erhöht und zu einer schlechten Produktform führt.
Die praktische Erkenntnis ist folgende: Ein Kegelbrecher übt einen kontinuierlichen Druckdruck auf ein Gesteinsbett aus. Der Bediener steuert das Ergebnis, indem er die Zufuhr gleichmäßig hält, die richtige Brechkammer auswählt und die Einstellung der geschlossenen Seite innerhalb des empfohlenen Bereichs einstellt.
- Das Futter gelangt oben in die Maschine und verteilt sich über die Futterplatte oder den Verteiler.
- Die Exzenterbuchse dreht sich und versetzt den Mantel in Rotation.
- Das Gestein wird an der Verschlussseite der Kammer komprimiert und bricht.
- Das zerkleinerte Material fällt in den Öffnungsspalt und bewegt sich nach unten.
- Der Zyklus wiederholt sich, bis die Partikelgröße kleiner als der Entladungsspalt ist.
| Begriff | Bedeutung | Warum es wichtig ist |
|---|---|---|
| CSS (geschlossene Seiteneinstellung) | Der kleinste Abstand zwischen dem Mantel und dem Dreschkorb am Boden der Brechkammer. | Steuert die obere Größe des Endprodukts und hat den größten Einfluss auf die Kapazität. |
| OSS (offene Seiteneinstellung) | Der größte Abstand zwischen dem Mantel und dem Dreschkorb am Boden der Brechkammer. | Beeinflusst den Durchsatz und die Menge an übergroßem Material. |
| Schlag / exzentrischer Wurf | Die Distanz, die der Mantel während einer Drehung am Austrittsende zurücklegt. | Bestimmt die Brechkraft und die Kapazität pro Hub. |
| Brechkammer | Der Raum zwischen der Schüsselauskleidung und dem Mantel. | Das Profil steuert, wie das Material gegriffen, reduziert und geformt wird. |
| Futteröffnung | Die breiteste nutzbare Öffnung befindet sich oben in der Kammer. | Begrenzt die maximale Gesteinsgröße, die ohne Brückenbildung eindringen kann. |
Da es sich beim Kegelbrecher um eine Sekundär- oder Tertiärmaschine handelt, wurde das Futter normalerweise durch einen primären Backenbrecher oder eine ähnliche Einheit geleitet. Der Kegelbrecher nimmt dann dieses Material auf und zerkleinert es durch eine Reihe von Kompressionshüben. Aus diesem Grund sollte ein Kegelbrecher auch nicht als direkter Ersatz für einen Backenbrecher in der Primärstufe betrachtet werden: Er benötigt eine geringere Aufgabe und ist für einen anderen Teil der Reduktionskurve ausgelegt.
Hauptkomponenten, die die Brechbewegung ermöglichen
Um zu verstehen, wie ein Kegelbrecher funktioniert, ist es hilfreich, den Namen und die Rolle jeder Hauptkomponente zu kennen. Die Maschine ist rund um die Exzenterbaugruppe, die Hauptwelle, die Brechkammer und die Stützsysteme, die diese Teile am Laufen halten, konstruiert.
Besondere Aufmerksamkeit verdient die Exzentermontage. Es ist die Komponente, die die Kreiselbewegung erzeugt. Die Hauptwelle passt in eine innere Exzenterbuchse aus Messing oder Bronze. Die Exzenterbuchse selbst dreht sich auf einem Stützlager im Unterrahmen. Da die Bohrung im Exzenter von der Mittellinie des Zahnrads versetzt ist, hat die Welle keine andere Wahl, als sich bei Drehung des Zahnrads auf einer Kreisbahn zu bewegen.
Dieser Versatzwinkel kann vom Bediener im Normalbetrieb nicht geändert werden. Sie ist werkseitig festgelegt und wird üblicherweise als Wurf oder Schlag bezeichnet. Eine größere Wurfweite führt zu einem stärkeren Brechhub, erhöht aber auch die Belastung des Getriebes und der Buchsen. Die Konstruktion des Exzenters muss auf die Motorleistung, den Brechraum und die Art des zu zerkleinernden Materials abgestimmt sein.
Der Mantel und die Konkavität sind die Teile, die das Gestein tatsächlich berühren. Ihre Geometrie ist so gestaltet, dass die Kammer von oben nach unten schmaler wird. Der obere Teil dient als Einfüllöffnung und hält die größten Klumpen kurzzeitig fest. Im Mittelteil wird die meiste Zerkleinerungsarbeit verrichtet. Der untere Abschnitt, manchmal auch Parallelzone genannt, steuert die endgültige Produktform.
Verschleißauskleidungen sind keine dauerhaften Teile. Sie sind für den Austausch konzipiert und ihre Lebensdauer hängt von der Abrasivität und Härte des Futters ab. Wenn sich das Linerprofil ändert, ändert sich der Bisswinkel, das effektive CSS ändert sich und der Brecher beginnt sich anders zu verhalten. Die Überprüfung des Linerverschleißes gehört daher zu den wichtigsten täglichen Wartungsaufgaben.
Schrittweise Aufschlüsselung des Zerkleinerungsprozesses
Lassen Sie uns einen vollständigen Zyklus in der Brechkammer verfolgen. Dieser Zyklus wiederholt sich je nach Exzentergeschwindigkeit viele Male pro Sekunde.
| Phase | Was passiert | Ergebnis |
|---|---|---|
| 1. Futterverteilung | Gestein gelangt in den Einfülltrichter und trifft auf die Verteilerplatte oder fällt direkt auf den Mantel. | Das Material verteilt sich in der Kammer und bildet ein gleichmäßiges Gesteinsbett. |
| 2. Kompressionshub | Der Mantel bewegt sich auf einer Seite in Richtung der Konkavität und komprimiert das eingeschlossene Material. | Der Druck baut sich auf und das Gestein bricht entlang seiner schwächsten Risse und Korngrenzen. |
| 3. Partikelumlagerung | Nach dem Bruch setzt sich das feinere Material in den Hohlräumen zwischen den größeren Teilen ab. | Die Kammer ist bereit für einen weiteren Kompressionshub mit einem dichteren Bett. |
| 4. Öffnungshub | Der Mantel bewegt sich auf derselben Seite von der Konkavität weg. | Das zerkleinerte Material fällt nach unten und gelangt in die nächste Kompressionszone. |
Der Prozess beruht auf der Kammergeometrie und der Schwerkraft. Der Stein muss nicht mit mechanischen Armen nach unten gedrückt werden; es fällt, weil der Öffnungsstrich Raum schafft. Der Mantel und der Dreschkorb wirken wie ein kontinuierlicher Förderer aus Zerkleinerungszonen, von denen jede etwas schmaler ist als die vorherige. Das Ergebnis ist eine schrittweise Reduzierung vom Grobfutter auf die gewünschte Produktgröße.
Bei einem Standard- oder Mittelkegelbrecher hat die Kammer einen steilen oberen Abschnitt und eine kurze parallele Zone am Auslass. Diese Konstruktion bietet einen höheren Durchsatz und wird häufig für die Sekundärzerkleinerung eingesetzt, bei der das Hauptziel die Kapazität ist. Bei einem Kurzkopf- oder Feinkegelbrecher ist die Kammer flacher und die Parallelzone länger. Das Material wird länger in der Brechzone gehalten, wodurch ein feineres und gleichmäßigeres Produkt entsteht. Das grundlegende Funktionsprinzip ist das gleiche, die Geometrie und Anwendung sind jedoch unterschiedlich.
Die Rotationsgeschwindigkeit beeinflusst auch die Funktionsweise des Zerkleinerungszyklus. Eine höhere Exzentergeschwindigkeit bedeutet mehr Hübe pro Minute, was die Partikelform verbessern und die Größe des Austrags verringern kann. Ist die Geschwindigkeit jedoch zu hoch, hat das Gestein nicht genügend Zeit, aus der Brechzone zu fallen, und die Kapazität sinkt. Ist die Drehzahl zu niedrig, kann der Brecher die Kammer nicht schnell genug füllen und das Produkt wird gröber. Aus diesem Grund sind moderne Kegelbrecher auf einen bestimmten Drehzahlbereich ausgelegt; Der Bediener sollte es nicht ändern, ohne die ursprüngliche Entwurfskurve zu überprüfen.
Arten von Kegelbrechern und wie sie sich unterscheiden
Obwohl allen Kegelbrechern das gleiche Rotationskompressionsprinzip zugrunde liegt, sind die praktischen Konstruktionsunterschiede für den Käufer wichtig. Die häufigsten Kategorien sind Federkegelbrecher, Verbundkegelbrecher, hydraulische Einzylinder-Kegelbrecher und hydraulische Mehrzylinder-Kegelbrecher.
Federkegelbrecher
Federkegelbrechers use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
Verbundkegelbrecher
Ein Verbundkegelbrecher kombiniert mechanischen Federschutz mit hydraulischer Einstellung oder Verriegelung. Es bietet einen besseren Kompromiss zwischen Preis und Komfort. In vielen Steinbruchanwendungen ist ein Verbundkegelbrecher eine zuverlässige und kostengünstige Wahl für mittelhartes Gestein, und das hydraulische Verriegelungssystem hält die Einstellung während des Betriebs stabil.
Einzylindriger hydraulischer Kegelbrecher
Bei einem hydraulischen Einzylinder-Kegelbrecher stützt und hebt ein Hydraulikzylinder unterhalb der Hauptwelle die Welle. Durch Hinzufügen oder Ablassen von Öl hebt oder senkt der Bediener den Mantel, wodurch sich das CSS ändert. Diese Konstruktion ermöglicht auch die hydraulische Reinigung des Brechers bei verstopfter Kammer. Da nur ein Hydraulikzylinder vorhanden ist, ist der mechanische Aufbau einfacher und der Wartungszugang kann einfacher sein.
Mehrzylinder-Hydraulikkegelbrecher
Mehrzylinder-Kegelbrecher verwenden mehrere um die Schüssel herum angeordnete Hydraulikzylinder, um die Schüsselposition anzupassen. Sie bieten normalerweise eine hohe Brechkraft, eine stabile Leistungsaufnahme und eine gute Kontrolle über die Produktform. Diese Vorteile machen sie beliebt für Hartgesteinsanlagen, Anlagen mit hoher Tonnage und für Produzenten, die mit einer engen Einstellung arbeiten müssen, um Feinanteile zu maximieren oder strenge Zuschlagstoffspezifikationen einzuhalten.
| Typ | Einstellungsanpassung | Überlastschutz | Typischer Dienst |
|---|---|---|---|
| Federtyp | Unterlegscheiben oder Trommelrotation | Schraubenfedern | Sekundärzerkleinerung von mittelhartem Gestein |
| Verbindung | Hydraulische Sperre oder Schüsseldrehung | Federn plus Hydraulik | Steinbrüche und Kieswerke |
| Einzylinder | Hydraulische Unterstützung unter der Welle | Hydraulische Entlastung | Automatisierte Linien, mittlere und feine Zerkleinerung |
| Mehrzylinder | Hydraulikzylinder an der Schüssel | Hydraulische Entlastung | Hartgesteins- und Hochauslastungsbetriebe |
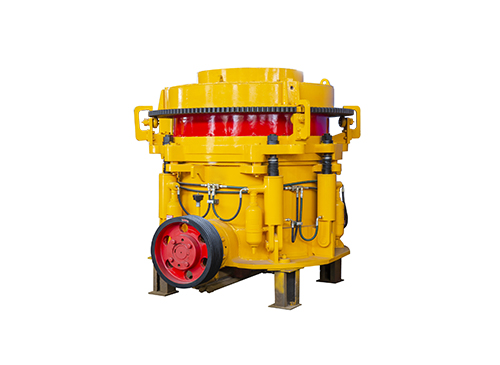
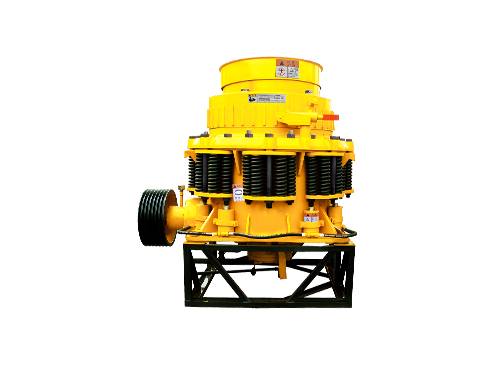 Verbindung Cone Crusher with Hydraulic Adjustment and Cleaning Dieser Verbundkegelbrecher eignet sich für die Sekundär- oder Tertiärzerkleinerung von Harterzen und bietet eine hydraulische Austragseinstellung, Kammerreinigung und Federüberlastschutz für einen zuverlässigen Betrieb. Produkt anzeigen →
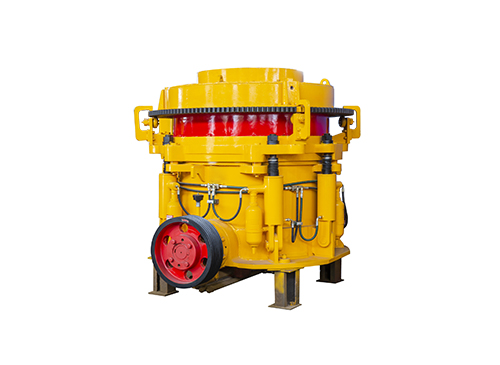 Mehrzylinder Hydraulic Cone Crusher for High-Tonnage Hard Rock Dieser vollhydraulische Brecher wurde für Hartgesteins- und Hochleistungsanlagen entwickelt und bietet eine hohe Zerkleinerungseffizienz, einen stabilen Betrieb und eine einfache Wartung für eine genaue Einstellungskontrolle. Produkt anzeigen →
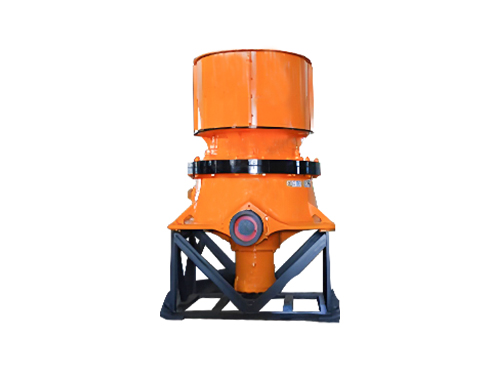
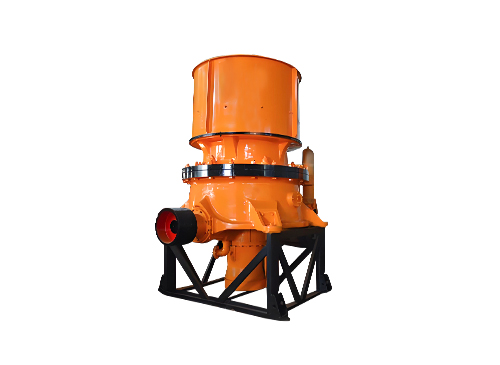 Einzylinder Hydraulic Cone Crusher with Robust Design Dieser Einzylinder-Kegelbrecher kombiniert fortschrittliche hydraulische Bedienung und einfache Wartung und ermöglicht so eine effiziente Zerkleinerung von Hartgestein bei gleichzeitiger Minimierung von Ausfallzeiten und Energieverbrauch. Produkt anzeigen →
Wählen Sie einen Kegelbrechertyp nicht allein nach dem Preis aus. Eine Federmaschine hat möglicherweise einen niedrigeren Anschaffungspreis, aber wenn Sie das CSS häufig wechseln oder die Kammer regelmäßig reinigen müssen, kann ein hydraulisches Modell über die Lebensdauer der Maschine viele Arbeitsstunden einsparen. Andererseits erfordert eine Mehrzylindermaschine mit mehr Teilen möglicherweise mehr Aufmerksamkeit vom Wartungsteam. Die beste Wahl hängt von Ihrem Material, den Betriebsstunden und dem Qualifikationsniveau Ihrer Mitarbeiter ab.
Kegelbrecher vs. Backenbrecher vs. VSI-Brecher
Viele Anlagenbesitzer beginnen den Auswahlprozess damit, den Kegelbrecher mit zwei anderen gängigen Maschinen zu vergleichen: dem Backenbrecher und dem VSI-Brecher (vertikaler Wellenschlag). Aber diese Maschinen erfüllen nicht die gleiche Aufgabe. Jedes hat eine natürliche Position im Zerkleinerungsprozess.
Ein Backenbrecher ist ein Primärbrecher. Er nimmt sehr große Futtermengen auf, teilweise mit einer Breite von mehr als einem Meter, und zerkleinert sie auf eine Größe, die von der nächsten Maschine verarbeitet werden kann. Ein Backenbrecher nutzt eine einfache Druckwirkung zwischen einer festen Backe und einer schwingenden Backe. Das Produkt eines Backenbrechers ist oft flach oder plattenförmig, insbesondere wenn das Futter hart ist, da der Brechhub kurz ist und der Spaltwinkel nicht ideal für die Formgebung ist.
Ein Kegelbrecher ist eine Sekundär- oder Tertiärmaschine. Es nimmt das Produkt des Backenbrechers auf und zerkleinert es weiter. Die kreisende Bewegung und der Schichtzerkleinerungseffekt ergeben eine bessere Partikelform, als ein Backenbrecher erzeugen kann. Das Reduktionsverhältnis ist bei einem Kegelbrecher höher als bei einem Backenbrecher und liegt je nach Kammer und Material typischerweise zwischen 4:1 und 8:1. Allerdings kann der Kegelbrecher nicht sehr große Futtermengen verarbeiten; Die Beschickung mit übergroßem Gestein führt zu Brückenbildung und verringert die Kapazität.
Ein VSI-Brecher ist kein Kompressionsbrecher. Dabei wird ein Hochgeschwindigkeitsrotor verwendet, der das Material gegen ein Gesteinsbett oder gegen einen Amboss schleudert. Durch die Schlagwirkung entsteht eine hervorragende Würfelform, insbesondere bei Sand und kleinen Zuschlagstoffen, und es kann mehr Feinkorn erzeugt werden als bei einem Kegelbrecher. Allerdings sind die Betriebskosten pro Tonne in der Regel höher und ein VSI reagiert empfindlicher auf Feuchtigkeit und klebriges Material. Für grobe Zerkleinerungsstufen ist ein VSI selten die beste erste Wahl.
| Brecher | Beste Bühne | Typische Futtergröße | Hauptstärke | Haupteinschränkung |
|---|---|---|---|---|
| Backenbrecher | Primär | 300 bis 1200 mm | Nimmt großes Futter auf, einfach und zuverlässig | Flockiges Produkt, geringeres Reduktionsverhältnis |
| Kegelbrecher | Sekundar-/Tertiärbereich | 30 bis 300 mm | Kubisches Produkt, hohe Zerkleinerung in feinen Stufen | Benötigt kleineres Futter, erfordert Würgefütterung |
| VSI-Brecher | Tertiär / Quartär | < 60 mm | Hervorragende Partikelform, gute Sandproduktion | Höherer Verschleißaufwand, feuchtigkeitsempfindlich |
Beispielsweise werden in einer Granitzuschlagstofflinie häufig ein Backenbrecher in der Primärstufe, ein Kegelbrecher in der Sekundärstufe und ein VSI verwendet, um das feinste Produkt herzustellen. In einem Kalksteinwerk kann ein Backenbrecher gefolgt von einem Prallbrecher eingesetzt werden, da Kalkstein weniger abrasiv ist und die Prallmaschine ein hervorragendes Produkt mit geringeren Verschleißkosten liefert. Das richtige Fließschema hängt von der Gesteinshärte, der Abrasivität, dem Feuchtigkeitsgehalt und der Zielproduktspezifikation ab.
Vermeiden Sie beim Vergleich dieser Maschinen den Fehler, nur auf den Kaufpreis zu achten. Wichtiger sind die Kosten pro Tonne Fertigmaterial, die Verschleißteilkosten, der Energieverbrauch und die Verfügbarkeit der Maschine. Ein billiger Primärbrecher, der häufig wegen Wartungsarbeiten angehalten wird, kostet mehr als eine hochwertigere Maschine, die konstant läuft.
Wichtige Betriebsvariablen, die die Ausgabequalität verändern
Selbst ein richtig dimensionierter Kegelbrecher kann bei falscher Bedienung zu schlechten Ergebnissen führen. Der Bediener kontrolliert mehrere Variablen, die einen direkten Einfluss auf die Produktabstufung, die Kapazität und die Lebensdauer der Auskleidung haben.
Futterabstufung
Das ideale Futter für einen Kegelbrecher hat eine breite, aber kontrollierte Größenverteilung. Es sollte nicht nur größere Steine oder nur Brecherstaub enthalten. Wenn das Futter zu fein ist, werden die Räume zwischen den groben Partikeln gefüllt und die Maschine kann nicht genügend Druck zwischen den Partikeln erzeugen; Wenn das Futter zu grob ist, können die größten Stücke nicht richtig gegriffen werden. Als praktische Regel gilt, dass die Futtermenge etwa 80 bis 85 Prozent der Futteröffnung nicht überschreiten sollte. Wenn Sie eine 200-mm-Kammer beschicken, beträgt die praktische obere Größe etwa 160 bis 170 mm. Übergroßes Gestein sollte mit einem Grobsieb entfernt werden, bevor es den Kegelbrecher erreicht.
Würgefütterung
Bei der Drosselbeschickung bleibt die Brechkammer immer voll. Der Einfülltrichter sollte genügend Gestein enthalten, damit der Brecher eine gleichmäßige Last zieht und die Leistungsaufnahme stabil bleibt. Die Choke-Zufuhr bietet die Vorteile der Schichtzerkleinerung, schützt die Auskleidungen vor direkten Stößen und trägt zur Herstellung eines gleichmäßigeren Produkts bei. Ein ausgehungerter Kegelbrecher produziert mehr übergroßes Material und verschleißt die oberen Auskleidungen ungleichmäßig. Viele Bediener sind der Meinung, dass die einfache Angewohnheit, einen vollen Einfülltrichter beizubehalten, die Verschleißkosten senkt und die Produktqualität mehr verbessert als jede Änderung an der Hardware.
Geschlossene Seiteneinstellung (CSS)
Das CSS ist die häufigste Anpassung, die der Betreiber vornimmt. Die Reduzierung des CSS ergibt ein feineres Produkt, verringert jedoch die Kapazität und erhöht den Stromverbrauch. Durch Erhöhen des CSS erhält man mehr Kapazität, aber ein gröberes Produkt. Die richtige Einstellung hängt von der gewünschten Produktsortierung und der nächsten Maschine im Fließschema ab. Wenn das Produkt zu einem Sieb gelangt, denken Sie daran, dass die Sieböffnung und nicht das Brecher-CSS die endgültige Schnittgröße bestimmt. Eine bewährte Vorgehensweise besteht darin, den CSS-Wert, die Leistungsaufnahme, die Vorschubgeschwindigkeit und die Produktabstufung mindestens einmal pro Schicht aufzuzeichnen, damit Sie die Auswirkungen jeder Änderung sehen können.
Feuchtigkeits- und Tongehalt
Feuchtigkeit im Futter verändert das Verhalten des Materials in der Kammer. Nasses, klebriges Material kann an den Linern haften bleiben, den Durchsatz verringern und das Risiko einer Verstopfung erhöhen. Im Extremfall bilden die feinen Partikel eine Paste, die die Austragsöffnung ausfüllt. Bei Anwendungen mit hoher Feuchtigkeit ist es häufig erforderlich, die Feinanteile vor dem Kegelbrecher abzusieben oder das Futter auf das Band zu sprühen, um klebrigen Ton zu reduzieren.
Geschwindigkeit und Schlaganfall
Die Exzentergeschwindigkeit liegt normalerweise innerhalb eines empfohlenen Bereichs für eine bestimmte Kammer. Eine Änderung der Betriebsgeschwindigkeit auf einen Wert außerhalb der Herstellerempfehlung führt in der Regel zu einer Verringerung der Effizienz. Der Hub oder Hub ist ein Konstruktionsmerkmal der Exzenterbaugruppe. Wenn Sie einen anderen Hub benötigen, müssen die Exzenterbuchse oder die Wellenbaugruppe ausgetauscht werden. Dies ist keine routinemäßige Anpassung. Stellen Sie bei der Auswahl einer Maschine sicher, dass der verfügbare Hubbereich zu Ihrem Material und der gewünschten Leistung passt.
Diese Variablen interagieren. Ein Brecher, der mit einem breiten CSS und einem knappen Vorschub läuft, zeigt möglicherweise kein Problem, bis das Sieb zu viel Überkorn produziert. Der beste Ansatz besteht darin, jeweils eine Variable zu ändern, das Ergebnis zu messen und ein einfaches Betriebsprotokoll zu führen. In der Praxis wird die Verbesserung der Produktqualität häufig dadurch erreicht, dass zunächst das Zuführsystem repariert und erst dann die Brechereinstellungen angepasst werden.
Verschleiß und Wartung der Auskleidung: Schützen Sie Ihre Investition
Die Verschleißauskleidungen sind die am häufigsten ausgetauschten Teile in einem Kegelbrecher. Der Mantel und die Konkave werden im Allgemeinen aus austenitischem Manganstahl gegossen, einem Material, das bei Einwirkung von Stößen härter wird. Dieses Kaltverfestigungsverhalten verleiht der Auskleidung ihre Verschleißfestigkeit. Die Lebensdauer der Auskleidung hängt von der Abrasivität des Futters, dem Brechdruck, der Futterverteilung und davon ab, ob der Brecher mit Drossel beschickt wird.
Mehrere Anzeichen deuten darauf hin, dass die Liner ausgetauscht werden müssen:
- Das Produkt wird gröber, auch wenn das CSS nicht geändert wurde.
- Die Leistungsaufnahme sinkt, da das Linerprofil nicht mehr wirksam ist.
- Eine Seite des Mantels nutzt sich schneller ab als die andere.
- Der CSS-Wert kann nicht innerhalb des empfohlenen Bereichs eingestellt werden, ohne dass sich die Liner berühren.
- Auf der Lineroberfläche treten sichtbare erhabene Stellen oder Rillen auf.
Der Austausch von Linern ist nicht nur eine mechanische Arbeit. Der neue Mantel muss richtig sitzen, der Dreschkorb muss sorgfältig installiert werden und die Linerbolzen müssen nach den ersten Betriebsstunden überprüft werden. Ein lockerer Liner kann sich unter Last verschieben und die Maschine funktioniert nicht richtig. Es ist auch wichtig, sowohl den Mantel als auch den Dreschkorb zum richtigen Zeitpunkt zu wechseln; Das Befahren eines stark verschlissenen Dreschkorbs mit einem neuen Mantel ist verschwenderisch und kann die Brechgeometrie verzerren.
Die Schmierung ist ebenso wichtig wie die Liner. Die Exzenterbuchse, die Hauptwelle und die Zahnräder sind auf einen kontinuierlichen Ölfilm angewiesen. Steigt die Öltemperatur über den Normalbereich, verändern sich die Abstände im Inneren des Brechers und die Maschine kann überhitzen. Überprüfen Sie bei jeder Schicht den Ölstand, die Öltemperatur, den Öldruck und den Zustand des Öls. Metallpartikel im Öl sind ein Frühwarnzeichen für einen Defekt der Buchse oder des Getriebes.
Auch hydraulische Systeme erfordern Aufmerksamkeit. Der Hydrauliktank muss sauber sein, der Ölstand muss korrekt sein und die Druckeinstellung muss im angegebenen Bereich liegen. Das Überdruckventil ist eine Sicherheitsvorrichtung; Es sollte nicht als Bedienwerkzeug zum wiederholten Anheben der Schüssel während der normalen Produktion verwendet werden. Wenn das Überdruckventil öffnet, prüfen Sie das System auf Verschleiß und stellen Sie sicher, dass das Hydrauliköl sauber ist.
Da die Liste der Verschleiß- und Ersatzteile begrenzt ist, können einige wichtige Teile auf Lager gehalten werden: ein Satz Laufbuchsen, eine Ersatz-Exzenterbuchse, ein Keilriemensatz, Hydraulikfilter und ein kompletter Satz Dichtungen. Es ist sicherer, Originalersatzteile aufzubewahren, als billigere Teile mit anderen Abmessungen zu kaufen. Wir unterhalten ein spezielles Sortiment an Ersatzteile für Kegelbrecher um den Bedienern dabei zu helfen, Ausfallzeiten zu reduzieren und das ursprüngliche Maschinendesign zu schützen.
| Artikel | Häufigkeit | Kritischer Check |
|---|---|---|
| Liner-Verschleißprofil | Wöchentlich | Ungleichmäßiger Verschleiß, abgenutztes Zahnprofil, verbleibende Dicke |
| Ölstand und Temperatur | Täglich | Stabiles Niveau, normale Temperatur, keine Metallpartikel |
| Hydraulikdruck | Täglich | Stabil beim Anfahren und bei Lastwechseln |
| Keilriemenspannung | Monatlich | Korrekter Durchhang, keine verglasten oder rissigen Bänder |
| Schrauben und Befestigungselemente | Monatlich | Dichtheit an Rahmen, Dreschkorb und Einfülltrichter |
Ein Kegelbrecher ist eine kontinuierlich arbeitende Maschine. Ein kleiner Temperaturanstieg oder eine leichte Änderung der Linergeometrie wirken sich auf das Produkt aus. Wenn das Wartungsteam täglich die wichtigsten Daten aufzeichnet, erkennt der Bediener den Trend, bevor es zu einer Panne kommt.
Was Sie vor dem Kauf eines Kegelbrechers überprüfen sollten
Die Wahl des richtigen Kegelbrechers ist eine Beschaffungsentscheidung, nicht nur eine technische Entscheidung. Die Maschine läuft Tausende von Stunden und der Unterschied zwischen einer guten und einer schlechten Übereinstimmung wird in Betriebsstunden und Kosten pro Tonne gemessen. Die folgende Checkliste hilft Ihnen, Angebote strukturiert zu vergleichen.
- Definieren Sie das Rohfutter genau: Gesteinsart, einachsige Druckfestigkeit, Abrasivität, Feuchtigkeit und Tongehalt.
- Bestätigen Sie die Größenverteilung des Futters: die Spitzengröße, den Prozentsatz an Feinkorn und die Menge an Überkorn, die in Ihrer Anlage typisch sind.
- Legen Sie das Zielprodukt fest: erforderliche Spitzengröße, Produktkurve, Flockigkeitsgrenze und maximalen Feinanteilgehalt.
- Berechnen Sie die Kapazität mit einem Sicherheitsspielraum: Der Brecher sollte nicht den ganzen Tag mit 100 Prozent seiner Nennkapazität laufen.
- Überprüfen Sie die hydraulischen Funktionen: wie das CSS eingestellt wird, wie das Fremdeisen freigegeben wird und wie die Kammer nach einer Verstopfung gereinigt wird.
- Vergleichen Sie Liner-Design und Verfügbarkeit: Eine gut gestaltete Kammer kann die Verschleißkosten um einen erheblichen Prozentsatz senken.
- Fragen Sie nach Kundendienst, Ersatzteillager und technischem Support.
- Überprüfen Sie die Produktionskapazitäten des Herstellers: Schweißqualität, Entspannungsbehandlung, Bearbeitungstoleranz und Testverfahren.
Eine nützliche Übung besteht darin, den Lieferanten nach der Leistungskurve des Brechers für Ihr Material zu fragen. Wenn der Lieferant keine klare Beziehung zwischen CSS, Kapazität, Stromverbrauch und Produktgröße angeben kann, ist das Angebot unvollständig. Die Kurve sollte die Motornennleistung und den empfohlenen Betriebsbereich für die Exzentergeschwindigkeit enthalten.
Berücksichtigen Sie die laufenden Kosten über fünf Jahre, nicht den Kaufpreis. Die Verschleißteile, der Strom und die Ausfallzeiten kosten in der Regel deutlich mehr als die Maschine selbst. Aus diesem Grund bevorzugen viele erfahrene Hersteller eine gut gewartete Maschine mit lokalen Ersatzteilen und einem einfachen Design, das ihre eigenen Mechaniker warten können.
Unsere eigene Erfahrung als Hersteller hat die Art und Weise geprägt, wie wir diese Fragen beantworten. Seit 2012 entwickeln, testen und liefern wir Brechanlagen für Kunden in verschiedenen Ländern. Wir veröffentlichen unsere Unternehmenshintergrund und Produktionsdetails weil wir glauben, dass ein Käufer sehen sollte, wo und wie die Maschine gebaut ist. Die durchschnittliche Lieferzeit für unsere Standard-Kegelbrecher beträgt etwa 20 Tage. Wir bestätigen die Lieferzeit jedoch immer mit dem Kunden, sobald die Konfiguration und die Zahlungsbedingungen klar sind.
Bevor Sie einen Auftrag unterzeichnen, lassen Sie sich den Brecher in einer ähnlichen Anwendung im Betrieb ansehen oder fordern Sie zumindest die Testdaten vom Werk an. Ein Kegelbrecher mag von außen gleich aussehen, aber die Qualität der Gussteile, der Sitz der Exzenterbuchse und die Genauigkeit der Getriebeausrichtung entscheiden darüber, wie lange er seine Einstellung unter Last behält.
Häufig gestellte Fragen
Wie funktioniert ein Kegelbrecher Schritt für Schritt?
Das Futter tritt von oben ein, verteilt sich über die Verteilerplatte und fällt in die Brechkammer. Die Exzenterbuchse dreht sich und versetzt den Mantel in Rotation, wodurch das Gestein zwischen dem Mantel und der Konkave zusammengedrückt wird. Das zerkleinerte Material fällt nach unten und wird im unteren Teil der Kammer erneut gebrochen. Das Material tritt schließlich durch den Boden aus, wenn die Partikelgröße kleiner als die Einstellung für die geschlossene Seite ist.
Was bedeutet CSS bei einem Kegelbrecher?
CSS ist die Einstellung für die geschlossene Seite. Es handelt sich um den kleinsten Spalt zwischen dem Mantel und dem Dreschkorb am Boden der Brechkammer. Es steuert die maximale Produktgröße. Die Reduzierung des CSS macht das Produkt feiner, verringert aber die Kapazität; Eine Erhöhung bewirkt das Gegenteil.
Was ist der Unterschied zwischen Standard- und Kurzkopfkegelbrechern?
Ein Standard-Kegelbrecher hat eine steilere Kammer und ist für die Nachzerkleinerung mit einem größeren Aufgabegut und im Allgemeinen einem gröberen Produkt vorgesehen. Ein Kegelbrecher mit kurzem Kopf hat eine flachere Kammer und eine längere parallele Zone, sodass das Material länger in der Brechzone bleibt. Es wird zur Tertiär- und Quartärzerkleinerung eingesetzt, um ein feineres Produkt zu erzeugen.
Warum produziert mein Kegelbrecher zu viel übergroßes Material?
Die häufigsten Ursachen sind ein falscher CSS-Wert, zu wenig Futter, verschlissene Liner, ein ungeeignetes Kammerprofil oder ein zu grobes Futter. Überprüfen Sie zuerst das CSS und dann den Liner-Zustand und die Feed-Verteilung. Ändern Sie jeweils eine Variable und notieren Sie das Ergebnis.
Wie verhindere ich das Blockieren eines Kegelbrechers?
Halten Sie die Zufuhrgröße innerhalb der Kammerspezifikation, entfernen Sie Feinteile und klebriges Material nach Möglichkeit vor dem Brecher und halten Sie die Drosselzufuhr aufrecht. Überwachen Sie den Motorstrom und achten Sie auf ungewöhnliche Geräusche. Ein Metalldetektor und ein Magnet am Zuführband werden dringend empfohlen, um zu verhindern, dass Fremdeisen den Brecher erreicht.
Was ist besser: Einzylinder- oder Mehrzylinder-Kegelbrecher?
Keiner der Typen ist allgemein besser. Eine Einzylindermaschine ist einfacher, die hydraulische Wartung ist einfacher und das CSS kann durch Anheben oder Absenken der Hauptwelle angepasst werden. Eine Mehrzylindermaschine bietet oft eine höhere Brechkraft und eine stabilere Einstellung für Hartgestein und Anwendungen mit hoher Tonnage. Die Wahl sollte auf Ihrem Material, Ihren Leistungsspezifikationen und den verfügbaren Wartungskenntnissen basieren.
Kann ein Kegelbrecher Sand produzieren?
Ein Kegelbrecher kann feines Material produzieren, ist jedoch kein Ersatz für einen Prallbrecher mit vertikaler Welle, wenn die Anforderungen an Sand streng sind. Ein Kurzkopfkegel mit geschlossenem Kreislauf kann einen Teil des zerkleinerten Feinkorns erzeugen, aber die Partikelform und die Sortierung von hochwertigem Sand erfordern normalerweise eine VSI oder eine geeignete Sandherstellungsmaschine.
Ein Kegelbrecher arbeitet nach dem einfachen Prinzip der exzentrischen Kompression, aber die Maschine funktioniert nur dann gut, wenn das gesamte System zusammenarbeitet. Zufuhrkontrolle, Kammerauswahl, CSS, Hub, Linerzustand, Schmierung und Wartung wirken sich alle auf das Endergebnis aus. Wenn Sie eine neue Brechlinie planen oder eine bestehende Maschine ersetzen, beginnen Sie mit dem Rohmaterial und der Endproduktspezifikation. Vergleichen Sie dann die Kammergeometrie, die hydraulischen Eigenschaften und den Ersatzteilsupport.
Der richtige Kegelbrecher produziert über Jahre hinweg ein stabiles Produkt. Die falsche Lösung führt zu einer langen Liste von Betriebsproblemen. Wenn Sie einen Lieferanten bewerten, fragen Sie nach Leistungsdaten, Testberichten und Details der tatsächlichen Maschine. Wenn Sie Hilfe bei der Anpassung eines Kegelbrechers an Ihren Stein benötigen, senden Sie uns Ihre Aufgabegröße, das Kapazitätsziel und die gewünschte Produktsortierung. Wir können Ihnen eine geeignete Konfiguration empfehlen und erklären, warum diese für Ihre Bedingungen am besten geeignet ist.