Platzieren Sie einen Backenbrecher und einen Kegelbrecher auf derselben Granitlagerstätte, und beide zerkleinern das Gestein. Platzieren Sie sie im selben Feld eines Flussdiagramms, und einer von ihnen wird die Aufgabe nicht erfüllen. Das ist die praktische Antwort auf die Frage „Was ist besser, ein Kegelbrecher oder ein Backenbrecher“ – der Vergleich wird erst dann aussagekräftig, wenn Sie wissen, für welche Stufe des Kreislaufs Sie kaufen.
In einer normalen Aggregate- oder Bergbauanlage sind die beiden Maschinen überhaupt keine Konkurrenten. Ein Backenbrecher nimmt 500 bis 1.000 mm schweres Gestein auf und zerkleinert es auf etwa 100 bis 200 mm. Ein Kegelbrecher zerkleinert das 100 bis 200 mm große Produkt in 40 mm, 20 mm oder 0 bis 10 mm großen Kunstsand. Eines dort zu kaufen, wo das andere hingehört, ist der teuerste Fehler, den wir bei der Anlagenplanung sehen, denn die falsche Maschine bringt nicht nur schlechtere Leistungen – sie zerstört auch die Wirtschaftlichkeit jeder dahinterliegenden Stufe.
In diesem Artikel geht es um den Mechanismus jeder Maschine, die Zufuhrbedingungen, die jede einzelne toleriert, die tatsächlichen Treiber der Kosten pro Tonne und die Fragen, die Sie beantworten sollten, bevor Sie eine Bestellung unterzeichnen.
Die kurze Antwort: Die Bühne ist wichtiger als die Maschine
Bei hartem, abrasivem Gestein ist der Backenbrecher für die erste Stufe und der Kegelbrecher für jede weitere Stufe die richtige Wahl. Dieser einzelne Satz löst die meisten echten Auswahlentscheidungen. Die Ausnahmen sind eng gefasst und leicht zu testen: weiches oder mittelhartes Material mit geringem Vorschub, sehr geringer Tonnage oder die Anforderung an ein hochgradig kubisches Produkt – all das kann die Antwort verschieben.
Kaufen Sie wann einen Backenbrecher
- Die Größe des oberen Einzugs liegt über 300 mm und kann 1.000 mm oder mehr erreichen.
- Das Material ist hart, blockig oder nass und klebrig mit Lehm.
- Sie benötigen eine Primärstufe, die mit minimaler Aufsicht läuft.
- Ihr nachgeschalteter Kegel oder Impaktor benötigt einen konstanten Vorschub von 100 bis 200 mm.
- Das Budget pro installierter Kapazitätseinheit hat im Großen und Ganzen Priorität.
Kaufen Sie wann einen Kegelbrecher
- Das Zielprodukt ist 40 mm, 20 mm oder feiner, einschließlich hergestelltem Sand.
- Das Futter ist bereits auf unter etwa 300 mm reduziert und kann gesiebt werden.
- Das Material ist mittelhart bis sehr hart, beispielsweise Granit, Basalt oder Quarzit.
- Sie benötigen eine hohe Tonnage pro installiertem Kilowatt bei feinen Einstellungen.
- Ihre Anlage kann einen stetigen, drosselten, trockenen Futterstrom liefern.
Der Ein-Maschinen-Fall: Wenn Ihr Vorschub bereits unter etwa 300 mm liegt und Ihr Ziel 20 mm oder feiner ist, lassen Sie die Backe ganz weg und kaufen Sie einen Kegel. Wenn Ihr Vorschub 800 mm beträgt und Ihr Ziel 150 mm für einen Straßenbasisauftrag ist, kann eine Backe allein ausreichen und ein Kegel wäre Kapitalverschwendung.
Backenbrecher vs. Kegelbrecher: Direkter Vergleich
In der folgenden Tabelle können Sie am schnellsten erkennen, wo die beiden Maschinen voneinander abweichen. Lesen Sie es als Screening-Tool und nicht als Spezifikationsblatt, da Kapazität und Produktgröße immer von dem spezifischen Modell und der Kammer abhängen, die Sie installieren.
| Faktor | Backenbrecher | Kegelbrecher |
|---|---|---|
| Typische Schaltungsstufe | Primär, gelegentlich sekundär bei kleinen Pflanzen | Sekundär, tertiär oder quartär |
| Brechmechanismus | Kompression zwischen einer festen Backenplatte und einer schwingenden Backenplatte | Kompression durch einen rotierenden Mantel in einer stationären Trommelauskleidung |
| Arbeitsuntersetzungsverhältnis | Etwa 4:1, bei günstigem Gestein bis zu 6:1 | Etwa 3:1 bis 4:1 pro Maschine |
| Typischer Maximalvorschub | Je nach Modell 500 mm bis über 1.000 mm | 200 bis 300 mm mit Standardkammer, 80 bis 150 mm mit kurzem Kopf |
| Typisches Produkt P80 | 100 bis 200 mm | 20 bis 50 mm sekundär, 10 bis 25 mm oder feiner tertiär |
| Toleranz der Futterbedingungen | Bewältigt nasses, klebriges und lehmhaltiges Futter | Erfordert trockenes, sauberes, per Drossel zugeführtes Material |
| Partikelform | Flachere, plattenförmigere Partikel | Kubischerer, insbesondere bei niedrigem Untersetzungsverhältnis |
| Kapazität pro installiertem Kilowatt bei feinen Größen | Niedrig | Hoch |
| Relative Kapitalkosten bei gleicher Tonnage | Niedriger | Hocher |
| Hauptverschleißteile | Feste und bewegliche Backenplatten, Kniehebelplatte, Backenplatten | Mantel, Schüsseleinsatz, Sockeleinsatz |
| Einstellungsanpassung | Unterlegscheiben, Keile oder Hydraulik | Hydraulikzylinder oder Federauslösung |
| Überlastschutz | Die Kniehebelplatte verbiegt sich oder bricht als Opferteil | Hydraulische Entlastung, Federentlastung, Fremdeisendurchlass |
| Fehlermodus bei falscher Anwendung | Produkt zu grob für die nächste Stufe, hohe Umlauflast | Kammerpackung, ungleichmäßiger Verschleiß der Auskleidung, beschädigte Hauptwelle |
| Beste Anwendung | Erste Stufe einer Hartgesteinsanlage | Feiner Reduktions- und Kunstsand |
Wie ein Backenbrecher Gestein bricht
Der Mechanismus
Ein Backenbrecher ist eine Kompressionsmaschine. Eine gehärtete feste Backenplatte sitzt auf einer Seite der Kammer, und eine bewegliche Backenplatte schwenkt auf einer Exzenterwelle, die von Keilriemen und einem Schwungrad angetrieben wird, darauf zu. Das Gestein wird zusammengedrückt, und wenn sich die bewegliche Backe zurückzieht, fällt das gebrochene Material in Richtung der Auswurföffnung. Die Kniehebelplatte erfüllt zwei Aufgaben: Sie überträgt die Kraft und fungiert als Opferkomponente, die bei Überlastung zuerst ausfällt und die Welle und Lager schützt.
Was eigentlich die Kapazität festlegt
Vier Variablen dominieren den Durchsatz: die geschlossene Seiteneinstellung, der Exzenterhub, die Drehzahl und die Vorschubabstufung. Ein Backenbrecher, der mit einer richtig abgestuften Mischung beschickt wird, läuft weitaus effizienter als einer, der nur mit einer einzigen groben Klumpengröße beschickt wird, da die Feinanteile die Hohlräume füllen und die groben Partikel gegeneinander brechen lassen. Unserer Erfahrung nach kann eine schlechte Vorschubsteuerung die Leistung einer Backe um 20 bis 40 Prozent reduzieren, ohne dass es zu einem mechanischen Fehler kommt. Das Futtermaterial sollte über die gesamte Breite der Kammer verteilt und niemals auf einem einzigen Haufen an einem Ende abgeladen werden.
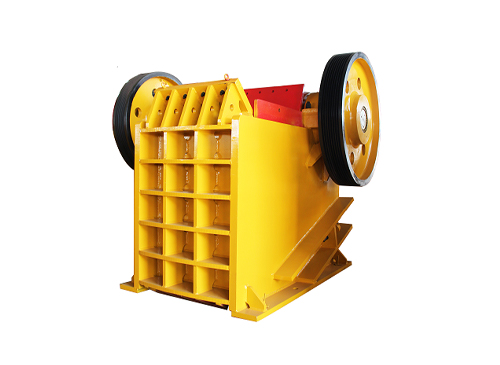 PE-Backenbrecher Der Backenbrecher der PE-Serie entspricht hinsichtlich seiner Spezifikationen und Parameter den nationalen Standards. Die Backenbrecher werden im Allgemeinen für die Primärzerkleinerung und die breite... eingesetzt. Produkt anzeigen →
Wo die Grenzen sind
Der häufigste Größenfehler besteht darin, Steine zuzuführen, die größer sind, als die Kammer aufnehmen kann. Als Arbeitsregel gilt, dass der größte Brocken nicht mehr als 80 bis 85 Prozent der Breite der Einfüllöffnung ausmachen sollte, und plattenförmiges oder längliches Gestein sollte noch kleiner gehalten werden, da es sich leicht überbrücken lässt. Backenbrecher produzieren zudem ein relativ flockiges Produkt, so dass eine Anlage, die versucht, ein 20-mm-Spezifikationsaggregat nur mit einer Backe herzustellen, am Ende mit einer übermäßigen Umlauflast und einem überbeanspruchten Sieb konfrontiert ist.
Wie ein Kegelbrecher Gestein bricht
Laminieren in einer Drosselkammer
Ein Kegelbrecher ersetzt die flache Backengeometrie durch einen konischen Mantel, der in einer Schüsselauskleidung kreist. Durch die exzentrische Rotation entsteht ein sich kontinuierlich schließender und öffnender Spalt um die Kammer herum, sodass das Material beim Absinken mehrfach zerkleinert wird. Durch diesen Laminiervorgang entsteht bei gleichem Reduktionsverhältnis ein feineres und besser geformtes Produkt als bei einer Backe.
Der kritische Betriebszustand ist die Drosselspeisung. Die Kammer muss voll sein, damit die Zerkleinerung zwischen den Partikeln den größten Teil der Arbeit erledigt. Ein Kegelbrecher, dem es an Futter mangelt, erreicht nicht seine Nennkapazität, produziert ein gröberes und länglicheres Produkt und verschleißt seine Auskleidungen ungleichmäßig. Ein Ausgleichsbehälter über dem Brecher sowie ein Zubringer mit variabler Geschwindigkeit und ein Füllstandssensor sind keine optionale Ausrüstung, sondern Teil der Leistungsspezifikation der Maschine.
Kammertypen und was sie verändern
Derselbe Brecherkörper kann normalerweise mehrere Auskleidungsprofile aufnehmen: grob, mittel, fein und extrafein, und in einigen Bereichen eine Standardkopf- und eine Kurzkopfversion. Eine Grobkammer nimmt ein größeres Futter auf, mahlt aber gröber. Eine Feinkammer nimmt ein kleineres Futter auf und produziert ein viel feineres Produkt bei geringerem Durchsatz. Die Wahl der Kammer ist daher eine Produktionsentscheidung und keine zusätzliche Entscheidung und sollte zusammen mit den Siebschnittpunkten des gesamten Kreislaufs getroffen werden.
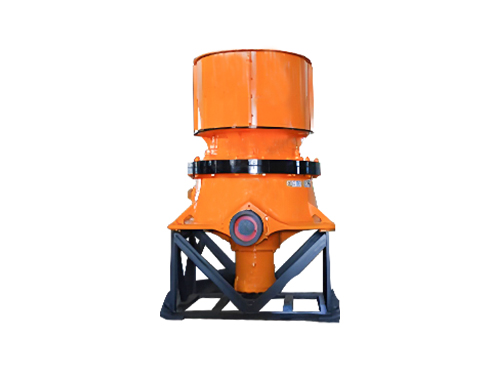
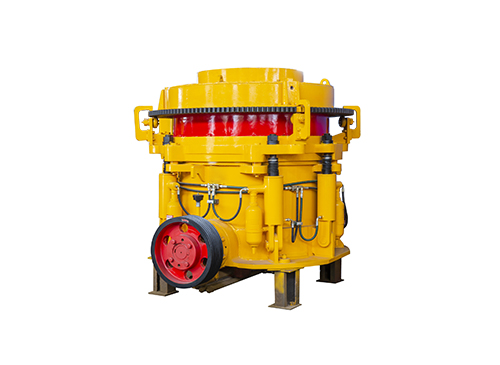 Mehrzylindriger hydraulischer Kegelbrecher Fortschrittliches Design; Komplett hydraulischer Betrieb; Hohe Reduktionseffizienz, geringer Verbrauch; Robustes und zuverlässiges Design für Hartgestein; Einfache Bedienung und Wartung; Produkt anzeigen →
Hydraulische versus Federkonstruktion
Feder- und Verbundkegelbrecher geben Fremdeisen frei, indem sie ein Federpaket zusammendrücken, wodurch die Brechkraft begrenzt wird, die sie aushalten können. Bei hydraulischen Konstruktionen, insbesondere bei Einzylinder- und Mehrzylindertypen, wird die Einstellung hydraulisch angepasst, Fremdmetall durch einen Entlastungszylinder geleitet und ermöglicht eine schnelle Reinigung der Kammer nach einer Verstopfung. Bei abrasivem Hartgesteinseinsatz machen sich die hydraulischen Typen durch geringere Ausfallzeiten und eine stabilere Produktgröße durch ihren höheren Anschaffungspreis bezahlt.
Wo jede Maschine in den Zerkleinerungskreislauf gehört
Die Gesamtreduktion ist die Zahl, die darüber entscheidet, wie viele Stufen Sie benötigen. Die Reduzierung von 800-mm-Gestein auf ein 20-mm-Produkt ist eine 40:1-Aufgabe. Da eine Backe etwa 4:1 und ein Kegel etwa 3:1 bis 4:1 pro Maschine erreicht, sind in fast jedem Hartgesteins-Fließschema drei Stufen erforderlich.
Stufe 1 – Grundschule
Der Backenbrecher wird direkt von einem Muldenkipper oder Bagger beschickt, oft über einen vibrierenden Grizzly-Aufgeber, der Feinteile vor der Kammer zerkleinert. Ausgang P80 typisch 100 bis 200 mm.
Stufe 2 – Sekundarstufe
Ein Kegelbrecher mit Standardkopf oder Mehrzylinder, der mit gesiebtem Primärprodukt gespeist wird. Ausgang P80 typischerweise 20 bis 50 mm, mit einer zirkulierenden Last, die vom Sieb zurückkommt.
Stufe 3 – Tertiär oder Sand
Ein Kegel mit kurzem Kopf, ein Kegel mit feiner Kammer oder ein Impaktor mit vertikaler Welle für Kubizität und künstlichen Sand. Ausgabe 0 bis 20 mm, 0 bis 10 mm oder feiner.
Kleine Betriebe lassen im Primärstadium manchmal eine Backe laufen und verkaufen das 0 bis 40 mm große Produkt direkt, was eine legitime Konfiguration ist, wenn das Material weich ist und der Markt die Form akzeptiert. Ebenso kann eine Anlage mit einer mit einem Sieb ausgestatteten mobilen Backe einen Kegel direkt beschicken, allerdings nur, wenn die gesiebte Fraktion tatsächlich innerhalb des Einzugsbereichs des Kegels liegt.
Regeln für die Futtergröße: Was eine Backe akzeptiert und was ein Kegel ablehnt
Die Einzugsöffnung ist eine harte Grenze, aber die nützlichere Zahl ist die 80-Prozent-Passgröße, die normalerweise als P80 geschrieben wird. Entwerfen Sie Ihre Schaltung um die P80 des Materials, das Sie tatsächlich erhalten, und nicht um den besten Fall eines Sprenggutachtens.
- Backenbrecher: maximale Klumpenmenge etwa 80 bis 85 Prozent der Einfüllöffnungsbreite. Konservativ planen, wenn der Fels schluffig ist.
- Standard-Kegelbrecher: Maximaler Vorschub etwa 200 bis 300 mm, und es muss gesiebt werden, kein Run-of-Mine.
- Kurzkopf- oder Feinkammerkegel: Maximaler Vorschub üblicherweise 80 bis 150 mm, manchmal auch weniger.
- Bei jedem Kegelbrecher: Material, das kleiner als die geschlossene Seiteneinstellung ist, passiert den Brecher unberührt und trägt nur zu Verschleiß und Lärm bei.
- Bei jedem Kegelbrecher: Bei übergroßen Klumpen besteht die Gefahr von Getriebeschäden, verbogenen Wellen und Schäden an der Trommelauskleidung und sie fallen nie unter die Garantie.
Härte, Abrasivität und die Kosten, wenn man etwas falsch macht
Zwei Gesteinseigenschaften bestimmen jede Auswahlentscheidung, und es handelt sich nicht um dieselbe Eigenschaft. Die Härte, üblicherweise ausgedrückt als Bond-Work-Index oder in Kilowattstunden pro Tonne, bestimmt, wie viel Energie das Gestein verbraucht. Die Abrasivität, oft ausgedrückt als Bindungsabriebindex oder geschätzt anhand des Silikatgehalts, bestimmt, wie schnell Ihre Verschleißteile verschwinden.
Kalkstein liegt typischerweise im Bereich von 10 bis 12 Kilowattstunden pro Tonne und weist eine geringe Abrasivität auf. Granit liegt im Allgemeinen zwischen 14 und 16. Quarzit und einige Eisenerze liegen deutlich höher und sind aufgrund ihres Kieselsäuregehalts aggressiv gegenüber Mangan. Ein Backenbrecher bewältigt all dies in der Primärstufe ohne große Beanstandungen, da die Brechkraft langsam aufgebracht wird. Auch ein Kegelbrecher bewältigt sie, allerdings kann der Linerverbrauch bei einem sehr abrasiven Erz zwei- bis dreimal höher sein als bei Kalkstein, und dieser Unterschied entscheidet darüber, ob das Projekt Geld bringt.
Die Konsequenz ist einfach. Hartes, abrasives Gestein verstärkt die Voraussetzungen für eine Backe in der Primärstufe und einen robusten Hydraulikkegel in der Sekundärstufe mit einem realistischen Liner-Budget. Weicheres Gestein öffnet die Tür zu alternativen Fließschemata und in einigen Fällen zu einer einstufigen Lösung.
Kapazität, geschlossene Seiteneinstellung und die Produktionskurve
Die Kapazität ist niemals eine einzelne Zahl. Bei einem Backenbrecher ist es eine Funktion der Einstellung der geschlossenen Seite, und bei einem Kegelbrecher hängt es von der Einstellung der geschlossenen Seite, der exzentrischen Wurfweite, dem Kammerprofil und der Schüttdichte des Futtermittels ab. Zwei Werke, in denen identische Maschinen betrieben werden, können sich erheblich unterscheiden, einfach weil das eine die Kapazität bei einer Einstellung von 40 mm misst und das andere eine Einstellung von 25 mm angibt.
Indikatives Untersetzungsverhältnis pro Stufe – planen Sie die Schaltung anhand dieser Zahlen
Das Schließen der Kegeleinstellung verringert den Durchsatz und erhöht gleichzeitig den Feinanteil. Die linke Spalte ist das am schwierigsten herzustellende Produkt und rechtfertigt am häufigsten eine Tertiärstufe.
Das Sieb und nicht der Brecher ist normalerweise der eigentliche Engpass. Ein Tertiärkegel im geschlossenen Kreislauf trägt typischerweise eine Umlauflast von 100 bis 300 Prozent, was bedeutet, dass das Sieb und die Förderer für das Zwei- bis Vierfache der fertigen Tonnage dimensioniert sein müssen. Die Unterdimensionierung des Siebes ist ein klassischer Fehler: Der Brecher wird für eine schlechte Leistung verantwortlich gemacht, wenn das Deck das Material einfach nicht schnell genug passieren kann.
Produktform und Abstufung
Bei Beton- und Asphaltzuschlagstoffen kommt es vor allem auf die Partikelform an, da flockige und längliche Partikel die Verarbeitbarkeit beeinträchtigen und den Bindemittelbedarf erhöhen. Ein Backenbrecher mit einem hohen Zerkleinerungsverhältnis produziert das flachste Produkt der gängigen Maschinen, weshalb eine Backe selten zur Herstellung eines 20-mm-Spezifikationssteins verwendet wird. Ein Kegelbrecher erzeugt aufgrund seiner Laminierungswirkung eine deutlich bessere Form, und die Form verbessert sich noch weiter, wenn das Reduktionsverhältnis pro Stufe gering gehalten wird und der Brecher im geschlossenen Kreislauf läuft.
Wenn eine strikte Kubizität die entscheidende Anforderung ist, ist die übliche Antwort ein vertikaler Wellenpraller für die Endstufe, der mit einer kontrollierten Fraktion von 10 bis 20 mm gespeist wird. Dies erhöht die Betriebskosten und ist daher normalerweise auf die Fraktionen Sand und Premiumzuschlagstoffe und nicht auf die gesamte Produktpalette beschränkt.
Die Abstufung ist eine andere Frage als die Form. Wenn Ihre Zielkurve einen bestimmten Durchgangsprozentsatz bei mehreren Sieben erfordert, muss der Kreislauf rückwärts von dieser Kurve entworfen werden: Wählen Sie zuerst die Siebschnittpunkte und dann die Brecherkammer, die ein für diese Siebe geeignetes Futter erzeugt.
Kapitalkosten, Energie und Verschleiß: Kosten pro Tonne lesen
Ein Kegelbrecher kostet mehr als ein Backenbrecher mit ähnlichem Durchsatz und verbraucht auch mehr Strom pro Tonne Fertigprodukt. Dieser Vergleich ist jedoch irreführend, da die beiden Maschinen unterschiedliche Produkte herstellen. Der richtige Vergleich sind die Kosten pro Tonne verkaufsfähigem Material, und bei feinen Größen gewinnt die Tüte mit großem Abstand, einfach weil eine Backe das Produkt überhaupt nicht herstellen kann.
Vorläufige Aufteilung der Betriebskosten der Brechanlage
Der Anteil jedes Gegenstands ändert sich je nach Gesteinsart. Auf abrasivem Quarzit können Verschleißteile als größte Einzellinie Energie überholen.
Wenn Sie Angebote auswerten, fragen Sie nach den Verschleißkosten pro Tonne und nicht nach dem Linerpreis. Ein billigerer Mantel, der 40 Prozent weniger Stunden hält, ist der teurere Teil. Fragen Sie auch nach der erwarteten Lebensdauer der Auskleidung in Stunden bei einer angegebenen geschlossenen Seiteneinstellung und einem angegebenen Gesteinstyp sowie nach der verwendeten Mangansorte. Nur so können Sie zwei Lieferanten ehrlich vergleichen und sind auch bei der Betriebsbudgetüberprüfung im zweiten Jahr geschützt.
Feuchtigkeit, Lehm und klebriges Futter
Backenbrecher vertragen nasses und klebriges Material weitaus besser als Kegelbrecher, da die Kammer unten offen ist und das Material mit einem einzigen mechanischen Hub durchgepresst wird. Tonreiches Futter kann immer noch zu Ablagerungen auf den Backenplatten und zu Brückenbildung im Trichter führen, aber die Maschine läuft weiter.
Ein Kegelbrecher ist weitaus weniger nachsichtig. Wenn das Futter feucht ist, verdichten sich die Feinpartikel in der Kammer, die Brechkraft steigt und der Brecher kann beginnen, zu „pumpen“ oder auf seinen Federn oder Entlastungszylindern nach oben zu gleiten. Die Folgen sind ein verringerter Durchsatz, ein gröberes und inkonsistentes Produkt, beschleunigter Verschleiß der Auskleidung in einer Zone und schließlich eine Verstopfung, die zum Stillstand der Anlage führt. In feuchten Klimazonen oder in der Regenzeit sind eine überdachte Halde, ein Vorsieb zum Entfernen von Feinstoffen und ein beheiztes oder isoliertes Schmiersystem eher sinnvolle Investitionen als Luxus.
Bei Standorten in großer Höhe kommt noch ein zweiter Aspekt hinzu: Motoren und Hydraulikaggregate verlieren mit abnehmender Luftdichte an effektiver Kapazität, daher muss die installierte Leistung überprüft und nicht von einer Referenzanlage auf Meereshöhe kopiert werden.
Wartungs-, Verfügbarkeits- und Ersatzteilstrategie
Keine Maschine ist wartungsfrei, die Wartungsprofile unterscheiden sich jedoch. Ein Backenbrecher ist mechanisch einfach. Zu seinen Routinearbeiten gehört das Schmieren oder Ölzirkulieren, das Überprüfen der Kniehebelplatte und der Sitze, das Überwachen der Backenplatten sowie das Drehen oder Ersetzen der Backenplatten. Ein Kegelbrecher verfügt zusätzlich über ein Hydrauliksystem, einen Schmierkreislauf mit Öltemperatur- und Reinheitsanforderungen sowie eine Reihe von Präzisionspassungen, die eingehalten werden müssen.
- Verbrauchsmaterialien für den Backenbrecher: feste Backenplatte, bewegliche Backenplatte, Backenplatten, Kniehebelplatte und Sitze, Lager und Dichtungen.
- Verbrauchsmaterialien für den Kegelbrecher: Mantel, Schüsselauskleidung, Buchsenauskleidung, exzentrische Verschleißplatten, Staubdichtring, Hydraulikfilter und Öl.
- Beide Maschinen: Antriebsriemen, Motorlager, Futterauskleidungen und die Zwischenbehälteranordnung.
Die Verfügbarkeit hängt von Entscheidungen über die Lagerhaltung ab. Das Vorhalten eines Ersatzsatzes Liner und einer Wechselplatte vor Ort kann einen zweiwöchigen Produktionsstopp in einen vierstündigen Linerwechsel verwandeln. Für Kegelbrecher ein passendes Satz Ersatz- und Verschleißteile für den Kegelbrecher Die Einhaltung eines dokumentierten Austauschverfahrens ist eine der ertragsstärksten Investitionen im Werk.
Planen Sie auch das Heben und den Zugang. Auskleidungswechsel sind schwere und beengte Arbeiten, und die Wartung eines Brechers, der ohne ausreichenden Kranzugang oder eine geeignete Plattform installiert ist, dauert erheblich länger, als es seine Konstruktion zulässt.
Fest montiert, auf Raupen oder auf Reifen montiert: Ändert Mobilität die Antwort?
Es ändert nichts an der Physik, aber es verändert die praktische Aufteilung. Eine auf Raupen montierte Backenbrecheranlage ist die Standardlösung für die Lohnzerkleinerung und für Steinbrüche, bei denen die Primärstufe mit der Ortsbrust bewegt wird. Die Backe eignet sich gut für ein mobiles Fahrgestell, da sie robust ist, variablen Vorschub verträgt und sich leicht direkt von einem Bagger aus beschicken lässt.
Mobile Kegelanlagen sind in der Regel die zweite Einheit in einem Zug: Die Raupenkette entlädt sich auf ein Sieb, und das gesiebte Überkorn wird dem Kegel zugeführt und zurück zum Sieb zurückgeführt. Für Abbruch- und Bauschutt produziert eine transportable Anlage mit Backen und Sieb häufig einen speziellen Recycling-Zuschlagstoff ohne jeglichen Kegel.
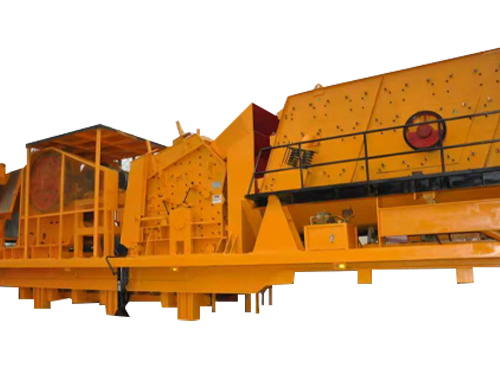
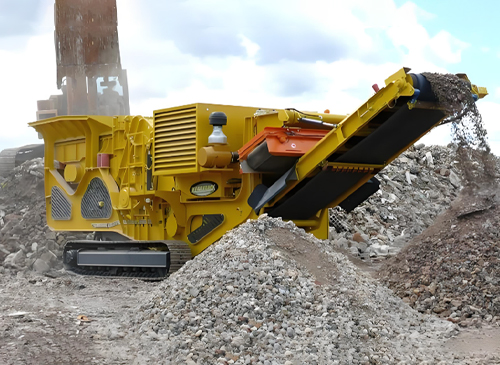 Mobile Raupenbrecheranlage Mobile Raupenbrecheranlagen sind leicht an und zwischen Produktionsstandorten zu bewegen. Es integriert Materialannahme, Zerkleinerung und Transport in einem. Es hat Fortschritte gemacht... Produkt anzeigen →
Für permanente Steinbrüche mit hoher Tonnage bleiben stationäre Einheiten pro Tonne wirtschaftlicher, da sie größere Kammern, größere Motoren und eine bessere Pumpleistung ermöglichen. Die Entscheidung zwischen Mobilgerät und Festnetz sollte nach der Definition der Zerkleinerungsstufen getroffen werden, nicht vorher.
Ein Entscheidungsweg in fünf Schritten
- Definieren Sie das Futter: maximale Klumpengröße, P80, Schüttdichte, Feuchtigkeitsgehalt, Tongehalt und ob das Material gesiebt oder aus dem Tagebau stammt.
- Definieren Sie das Produkt: Ziel-Siebkurve, erforderliche Kubizität und den Prozentsatz jeder kommerziellen Fraktion, die Sie verkaufen möchten.
- Berechnen Sie die Reduktionsstufen: Multiplizieren Sie die erwarteten Reduktionsverhältnisse und bestätigen Sie, dass die Anzahl der Stufen zu Ihrem Ablaufplan und Ihrem Budget passt.
- Testen Sie das Gestein: Ein Arbeitsindex und ein Abriebwert machen aus einer Vermutung eine technische Entscheidung, insbesondere bei harten oder abrasiven Ablagerungen.
- Dimensionieren Sie die Anlage: Siebe, Zuführungen, Auffangbehälter, Förderbänder, Staubkontrolle und die Lageranordnung. Die Unterdimensionierung dieser Teile lässt einen guten Brecher wie einen schlechten aussehen.
Was Sie für eine genaue Brecherempfehlung senden müssen
Ein Lieferant kann eine Maschine nur anhand realer Daten richtig dimensionieren. Wenn Sie ein Angebot anfordern, fügen Sie Folgendes bei und erwarten Sie ein seriöses Angebot, das auf jeden Punkt Bezug nimmt.
- Gesteinsart und falls vorhanden eine petrographische Beschreibung oder einen Prüfbericht.
- Maximale Klumpengröße und P80 des Futters, mit Hinweis darauf, wie das Material geladen wird.
- Schüttdichte und Feuchtigkeitsgehalt sowie die Angabe, ob das Futter gemischt ist oder von einer einzigen Seite stammt.
- Erforderliche Tonnage in Trockentonnen pro Stunde und die geschlossene Seiteneinstellung, bei der sie erreicht werden muss.
- Zielproduktkurve, nicht nur eine einzelne Nenngröße.
- Standortbedingungen: Höhe, Umgebungstemperaturbereich, Spannung und Frequenz der Stromversorgung sowie verfügbarer Platz.
- Betriebsmuster: Schichten pro Tag, Tage pro Jahr und ob die Anlage von Ihrem Team oder einem Auftragnehmer betrieben wird.
- Erwartungen an Ersatzteile, einschließlich der Frage, ob Sie Liner und Knebel vor Ort aufbewahren möchten.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd. baut seit 2012 Brech- und Siebanlagen, mit Produktionsstandort in Qidong im Industriegebiet Shanghai Pudong und einem ISO9001-Qualitätsmanagementsystem hinter der Produktion. Wir freuen uns über Werksbesichtigungen und entwickeln regelmäßig kundenspezifische Lösungen, wenn ein Standardmodell nicht ganz zum Futtermittel oder zur Produktkurve passt. Wenn Sie sehen möchten, wie wir arbeiten, dann Firmenprofil und Fabrikinformationen ist ein vernünftiger Ausgangspunkt. Unsere durchschnittliche Lieferzeit beträgt etwa 20 Tage und ein erheblicher Teil unserer Ausrüstung wird nach Zentralasien, in den Nahen Osten, nach Südamerika und Afrika exportiert. Daher sind wir es gewohnt, Anlagen unter anspruchsvollen Bedingungen zu unterstützen.
Häufige Beschaffungsfehler, die mehr kosten als der Brecher
Die meisten enttäuschenden Installationen lassen sich auf eine der folgenden Ursachen zurückführen, und keine davon ist die Schuld des Brechers.
- Kaufen Sie ausschließlich auf Basis des Kapitalpreises, ohne die Verschleißkosten pro Tonne bei einer angegebenen Einstellung zu erfragen.
- Beim Vergleich der angegebenen Kapazitätswerte bei verschiedenen Einstellungen für die geschlossene Seite sieht die günstigere Maschine auf dem Papier besser aus.
- Kauf eines Kegels für den Haupteinsatz, weil der Steinbruch eine Stufe einsparen möchte.
- Unterdimensionierung des Siebes, der Zuführung oder des Ausgleichsbehälters und anschließende Schuldzuweisung des Brechers für die geringe Leistung.
- Feuchtigkeit und Lehm werden bis zur ersten Regenzeit ignoriert, wenn der Kegel zu dichten beginnt.
- Auswahl eines Kammerprofils nach Gewohnheit und nicht nach der Zielproduktkurve.
- Der Kranzugang war nicht geplant und beim ersten Linerwechsel stellte sich heraus, dass die Arbeit drei statt nur einen Tag in Anspruch nahm.
- Keine Bevorratung kritischer Ersatzteile, dann Bezahlung von Luftfracht und Produktionsausfällen für ein Teil, das wenig kostet.
Jedes dieser Probleme lässt sich durch eine kurze technische Überprüfung vor der Bestellung vermeiden. Diese Überprüfung ist weitaus günstiger als eine Neugestaltung nach der Inbetriebnahme.
Häufig gestellte Fragen
Kann ein Backenbrecher einen Kegelbrecher für die Sekundärzerkleinerung ersetzen?
Aus weichem Material und mit geringer Tonnage, ja. Im Hardrock und bei feinen Einstellungen, nein. Ein Backenbrecher kann kein 20-mm-Produkt wirtschaftlich produzieren und die dabei entstehende flockige Form entspricht in der Regel nicht den Aggregatspezifikationen. Mit abnehmender Zielgröße steigen die Energie- und Verschleißkosten pro Tonne Fertigmaterial stark an.
Kann ein Kegelbrecher als Primärbrecher eingesetzt werden?
Nur wenn das Futter bereits reduziert und gesiebt ist, um es an die Kammer anzupassen, was in manchen Fließschemata im Bergbau üblich ist, wo eine Backe durch einen großen Kreisel ersetzt wird oder wo die Mine vorzerkleinertes Erz liefert. Für einen Steinbruch, der 600-mm-Minengestein direkt zuführt, ist ein Kegel in der Primärposition die falsche Wahl und führt zu Verstopfungen, Schäden und vorzeitigem Verschleiß.
Welche Maschine hat die geringeren Betriebskosten?
Es hängt ganz von der Produktgröße ab. Bei grober Leistung ist die Backe pro Tonne günstiger. Bei einer Feinproduktion ist der Kegel pro Tonne günstiger, da ein Backenbrecher, der die gleiche Aufgabe übernimmt, mehrere Durchgänge, mehr Siebung und mehr Umwälzung erfordern würde. Vergleichen Sie die Kosten pro Tonne verkaufsfähigem Produkt, niemals die Kosten pro Maschinenstunde.
Was ist die maximale Aufgabegröße für einen Kegelbrecher?
Ungefähr 200 bis 300 mm für eine Standardkammer und 80 bis 150 mm für eine Kurzkopf- oder Feinkammer, wobei die genauen Grenzen durch das Modell und das Linerprofil festgelegt werden. Das Futter muss außerdem gesiebt und frei von übergroßen Brammen sein und es muss in einer kontrollierten Menge zugeführt werden, um eine verstopfte Futtermenge aufrechtzuerhalten.
Warum produziert mein Kegelbrecher zu viele Feinteile und eine schlechte Form?
Normalerweise liegt es daran, dass das Untersetzungsverhältnis pro Stufe zu hoch ist, die Kammer eher ausgehungert als gedrosselt wird oder die Einstellung für die geschlossene Seite enger ist, als der Kreislauf benötigt. Durch Anpassen der Siebschnittpunkte, Wiederherstellen der richtigen Drosselzufuhr oder Hinzufügen einer separaten Tertiärstufe lässt sich das Problem häufig zu geringeren Kosten lösen als durch einen Maschinenwechsel.
Benötige ich beide Maschinen oder kann eine die ganze Arbeit erledigen?
Wenn Ihr Vorschub weniger als etwa 300 mm beträgt und Ihr Produkt 40 mm oder gröber ist, kann ein Kegel häufig die gesamte Aufgabe erledigen. Wenn Ihr Vorschub 800 mm und Ihr Produkt 20 mm beträgt, benötigen Sie mindestens zwei Stufen, normalerweise drei. Die Anzahl der Stufen wird durch die Gesamtreduktion und nicht durch die Präferenz bestimmt.
Wie lange dauert der Austausch der Kegelbrecherauskleidungen?
Bei gutem Zugang, der richtigen Hebeausrüstung und einem vorrätigen Ersatzteilsatz ist der Wechsel von Mantel und Trommelauskleidung in der Regel eine Einschichtarbeit. Ohne ausreichenden Zugang oder mit den falschen Werkzeugen kann es sich über mehrere Tage hinziehen, weshalb die Anlagenplanung und die Ersatzteilpolitik vor der Bestellung der Maschine beachtet werden müssen.